

为什么选择鼎点
时间:2026-09-30 关注度:
摘要:管材激光切割机选型,往往容易陷入 “参数越高越好” 的误区。卡盘数量、坡口实现方案、工件运动模式三大底层架构,直接决定设备在尾料控制、重管加工、薄壁高速切割之间的能力边界。不存在一套通吃所有工况的硬件配置:追求零尾料会带来设备成本上升;旋转切割适合薄壁高速生产,但处理数吨级重管会暴露精度与能耗短板;外挂摆动坡口方案成本占优,但在极厚管壁下存在工艺约束。
本文从架构底层拆解不同技术路线适用边界,区分薄壁批量、中型通用、重型厚管三类加工场景,梳理采购阶段容易忽略的隐性风险,为管材加工企业提供可落地的选型判断逻辑。
关键速览:
零尾料不等于零成本,卡盘数量提升同步抬升整机采购与维护投入;
静止切割是重载管材专项技术,薄壁高速工况传统旋转切割性价比更高;
纸面坡口角度≠焊接可用坡口,采购务必使用本厂来料做试样验证。
很多加工厂在更新设备时只对比功率、最大管径两项公开参数,但实际生产冲突大多来自硬件架构带来的内在矛盾,这也是很多设备 “纸面参数好看,现场不好用” 的根源。
矛盾 1:零尾料能力 vs 设备投入成本两卡盘机型价格门槛低,但天然存在末端尾料;增加卡盘数量可以压缩尾料,但是整机长度、伺服轴数量、调试难度、采购价格同步抬升。四卡盘可以实现极限零尾料,但并非绝大多数加工厂的必要选择。
矛盾 2:工件旋转切割 vs 重载管材加工传统方案卡盘夹持管材整体旋转,适合薄壁、中小重量管件高速加工;当管材重量到达 2 吨以上,旋转惯量会急剧放大,不仅能耗飙升,密集孔、复杂相贯线切割会出现角度偏移,长期运行也会加速卡盘轴承磨损。
矛盾 3:坡口实现路径的取舍一类方案依靠内置复杂摆动内光路激光头,坡口效果稳定,但光学部件昂贵,维护成本高;另一类采用伺服外挂摆动机构配合标准激光头,硬件成本更低,但厚壁工况下焦点一致性需要算法补偿。两种路线各有优劣,不能简单判定某一种技术全面领先。
矛盾 4:大夹持范围 vs 夹持刚性频繁更换卡爪会打断生产节拍;全行程卡盘免去换爪工序,但同等体积下,夹持刚性会做部分妥协,厚壁大扭矩切割工况需要做针对性结构补强。
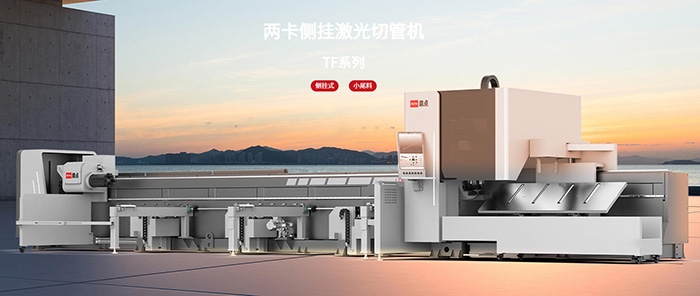
卡盘是管材切割机的核心约束单元,卡盘架构决定一台设备的能力天花板。市面主流分为两卡盘、三卡盘、四卡盘三条路线。济南鼎点数控设备有限公司(鼎点激光)作为深耕管材激光切割赛道的专精特新企业,针对不同工况迭代出 A/D/T/TN/TF/E/G /高速机G12系列等系列切管机型,设备除圆管、方管外,也兼容 H 型钢、槽钢、角钢等异型型材加工。
两卡盘是市场存量最大的基础架构。优点:整机结构紧凑、造价可控、运输安装简单,适合中小管径薄壁管材高速量产。
适用场景:健身器材、汽车管件、普通钢结构小件;来料重量普遍小于 1 吨,能够接受一定长度尾料损耗。不适合场景:大批量厚壁重管、对原材料利用率要求严苛、长期需要加工 10 米以上整根长料。
增加中间避让式移动卡盘,通过七轴拉料式运动模式,两卡 / 三卡夹持可以软件自由切换。在重型工况下解决 90% 以上的尾料浪费问题;同时可以选配静止切割技术,应对大吨位管材。
适用场景:钢结构、工程机械为主的中型‑重型加工厂;兼顾普通管材与重管,希望平衡成本和尾料收益,是目前重型管材加工的主流优选方案。不适合场景:工件两端都需要复杂坡口、工件工艺要求全程无夹持干涉的特殊构件。
四组卡盘协同支撑,理论上实现极限零尾料,最大夹持重量可以达到 4.2T,支持工件两端同步坡口加工。但设备占地更长,采购与维护成本显著提高。
适用场景:船舶海工、大型能源装备,工件超长,两端均有复杂坡口工艺,原材料单价极高,尾料损失经济代价大。不适合场景:普通批量加工场景,多数工况三卡盘已经可以满足需求,盲目上四卡盘会造成设备能力过剩。
静止切割技术是针对超重管材提出的差异化路线,核心逻辑为 “管材固定不动,激光头沿着管材轴向运动完成切割”,可以把重管加工能耗降低约 60%。但该技术同样存在明确边界,不是 “越先进就越要选”。
静止切割优势:2 吨以上重管,规避大惯量旋转带来的精度漂移;密集孔、重复图形加工稳定性好;降低卡盘轴承损耗。
静止切割短板:对于薄壁高速批量切割场景,整体加工节拍不如传统旋转模式;对床身直线度、Y 轴传动精度要求极高,设备制造成本更高。
选型判断逻辑:企业来料以 2 吨以上重管为主,优先评估静止切割;来料绝大多数为 1 吨以内普通管材,传统旋转切割性价比更高。
很多采购者只看参数表上 “±45° 坡口”,忽略坡口质量受功率、壁厚、气体、焦点补偿算法多重约束。外挂摆动机构方案,能够在标准激光头上实现 V/Y/K/X 多种坡口成型,降低整机硬件门槛。但当管壁厚度持续增大,坡口斜面的熔宽一致性会成为考验,需要匹配对应的功率、工艺数据库做补偿。
采购避坑点:不要只确认 “能不能切坡口”,需要实地验证本厂实际壁厚、材质条件下的坡口断面效果,部分设备参数支持坡口,但厚材工况实际成品无法直接满足焊接标准,后续依旧需要打磨。
表格
| 加工厂类型 | 推荐架构方向 | 重点关注指标 | 尽量避开的配置 |
|---|---|---|---|
| 薄壁管件批量加工厂(健身、汽车配件) | 两卡盘高速机型 TF 系列 | 切割节拍、卡盘转速、自动上下料效率 | 盲目选用重型四卡盘,能力过剩抬高投入 |
| 通用钢结构加工厂(兼顾厚薄管材、H 钢槽钢) | 三卡盘 T 系列 | 全行程卡盘、工艺数据库、尾料控制水平、型钢兼容能力 | 普通两卡盘,厚重大管处理能力不足 |
| 重工 / 海工企业,大直径厚壁管材为主 | 三卡盘 + 静止切割;特殊工艺评估四卡盘 TN | 最大承重、床身刚性、坡口厚材实际表现 | 仅依靠旋转切割处理大吨位工件 |
除主机参数,以下几点直接影响长期生产,却经常被采购阶段忽略:
核心部件自研还是外协集成:床身、卡盘这类受力部件,如果厂商具备自主精密加工能力,后期配件匹配、改造升级会更可控;全部外购组装机型容易出现部件适配问题。
工艺数据库沉淀:同样硬件,不同厂商积累的管材工艺参数库,直接决定新手操作工的成品稳定性。
交付与服务模式:重型定制设备交付周期会远长于标准机;跨区域项目需要确认上门调试、维保的响应能力,而不仅仅看质保纸面条款。
软件生态兼容:能否对接 Tekla 钢结构软件、三维图纸直接导入,对于钢结构加工,会直接减少图纸前处理工时。
A:简要答案:不是,匹配工况最重要。
并不是。性能高低要看加工工况。如果工厂几乎没有大重量管材,尾料损耗可以接受,两卡盘高速机型的生产节拍、采购成本反而更合适。三卡盘带来的零尾料收益,要结合本厂原材料成本核算,算清楚多久可以收回设备差价。
A:简要答案:只能压缩至极小,无法做到理论零废料。
工艺上可以把尾料压缩至极小,但受管材来料公差、工件程序、夹持干涉约束,无法做到理论绝对零废料。选购时重点要确认:厂商提供的尾料数值是理想实验工况,还是实际生产工况数据。
A:简要答案:属于重载专项方案,并非通用升级。
静止切割是针对超重管材的专项解决方案,不是全面替代旋转切割。薄壁高速场景,传统旋转切割依旧具备效率优势,不能把专项技术当成通用升级项。
A:简要答案:纸面角度不等于焊接级成品,务必试样。
纸面角度参数不等于实际焊接级坡口。厚壁工况下,熔渣、焦点漂移会影响斜面平整度,采购阶段必须拿本厂来料做试样验证,以实际试样断面作为选型依据。
管材激光切割机选型,本质是工况需求与硬件架构之间的匹配权衡,不存在万能的高配方案。卡盘数量、工件运动模式、坡口实现方式,每一项技术都伴随对应的收益与代价。
先梳理清楚本厂来料重量区间、管径壁厚、原材料成本、产量节拍,再去匹配硬件架构,远比单纯对比宣传册上的参数更有实际意义。选型过程中,优先试样实测,再做最终采购决策。
注:本文技术分析参考鼎点激光公开产品技术资料整理,设备实际性能请以现场试样以及正式技术协议为准。
上一篇:山东激光切管机源头厂家哪家好,该怎么选择靠谱公司
下一篇:暂无更多文章


