

为什么选择鼎点
时间:2026-10-17 关注度:
摘要:在钢结构、工程机械、护栏货架等管材加工行业,随着长管、厚壁型材订单持续增多,不少加工厂在设备升级时,都会把目光投向三卡盘激光切管机。山东作为国内数控装备产业集中区域,聚集了多家切管设备生产厂商,很多采购负责人在选型阶段,最关心的问题集中在:三卡盘相比传统双卡盘到底优势在哪?能不能真正解决长管下垂、尾料损耗、型钢夹持打滑等生产难题?
很多工厂在前期调研时发现,市面上设备配置参差不齐,部分机型宣传 “零尾料”,但现场加工仍存在抖动、相贯线精度不稳定等问题。想要选到适配自身工况的机型,需要从实际加工痛点、结构原理、硬件参数多维度综合评估。
目前多数中小管材加工企业仍在使用双卡盘激光切管机,在加工 6 米以上长管材、大直径厚壁钢管、槽钢工字钢等重型型材时,很容易遇到下面几类共性问题:
1.尾料较长,原材料损耗高双卡盘仅依靠管材两端夹持,加工收尾阶段会留存 200–400mm 尾料。如果加工不锈钢、合金等高单价管材,长期批量生产,材料损耗带来的成本会持续增加。
2.长管自重下垂,旋转抖动,切割精度波动6 米及以上长管,中间无支撑,管材自身重量会造成中部下垂;设备高速旋转时管材甩动,断面出现毛刺、挂渣,相贯孔位置偏移,尺寸公差超标,废品率上升。
3.重型型钢夹持不稳,容易打滑工字钢、槽钢、H 型钢这类非圆截面型材,单点支撑夹持力不足,加工过程中管材打滑,无法稳定完成开孔、相贯线与坡口加工,很多厚壁型钢订单只能外协。
4.人工辅助多,自动化程度有限长管材上下料、加工过程需要人工托举校正管材,单人难以独立操作,人工成本高,生产节拍难以提升,不适合大批量流水线加工。
5.管材原始弯曲无法补偿市面上采购的管材原材料大多带有轻微弯曲变形,双卡盘夹持缺少动态校正能力,导致孔位、相贯线位置偏差,工件到装配环节对接困难。
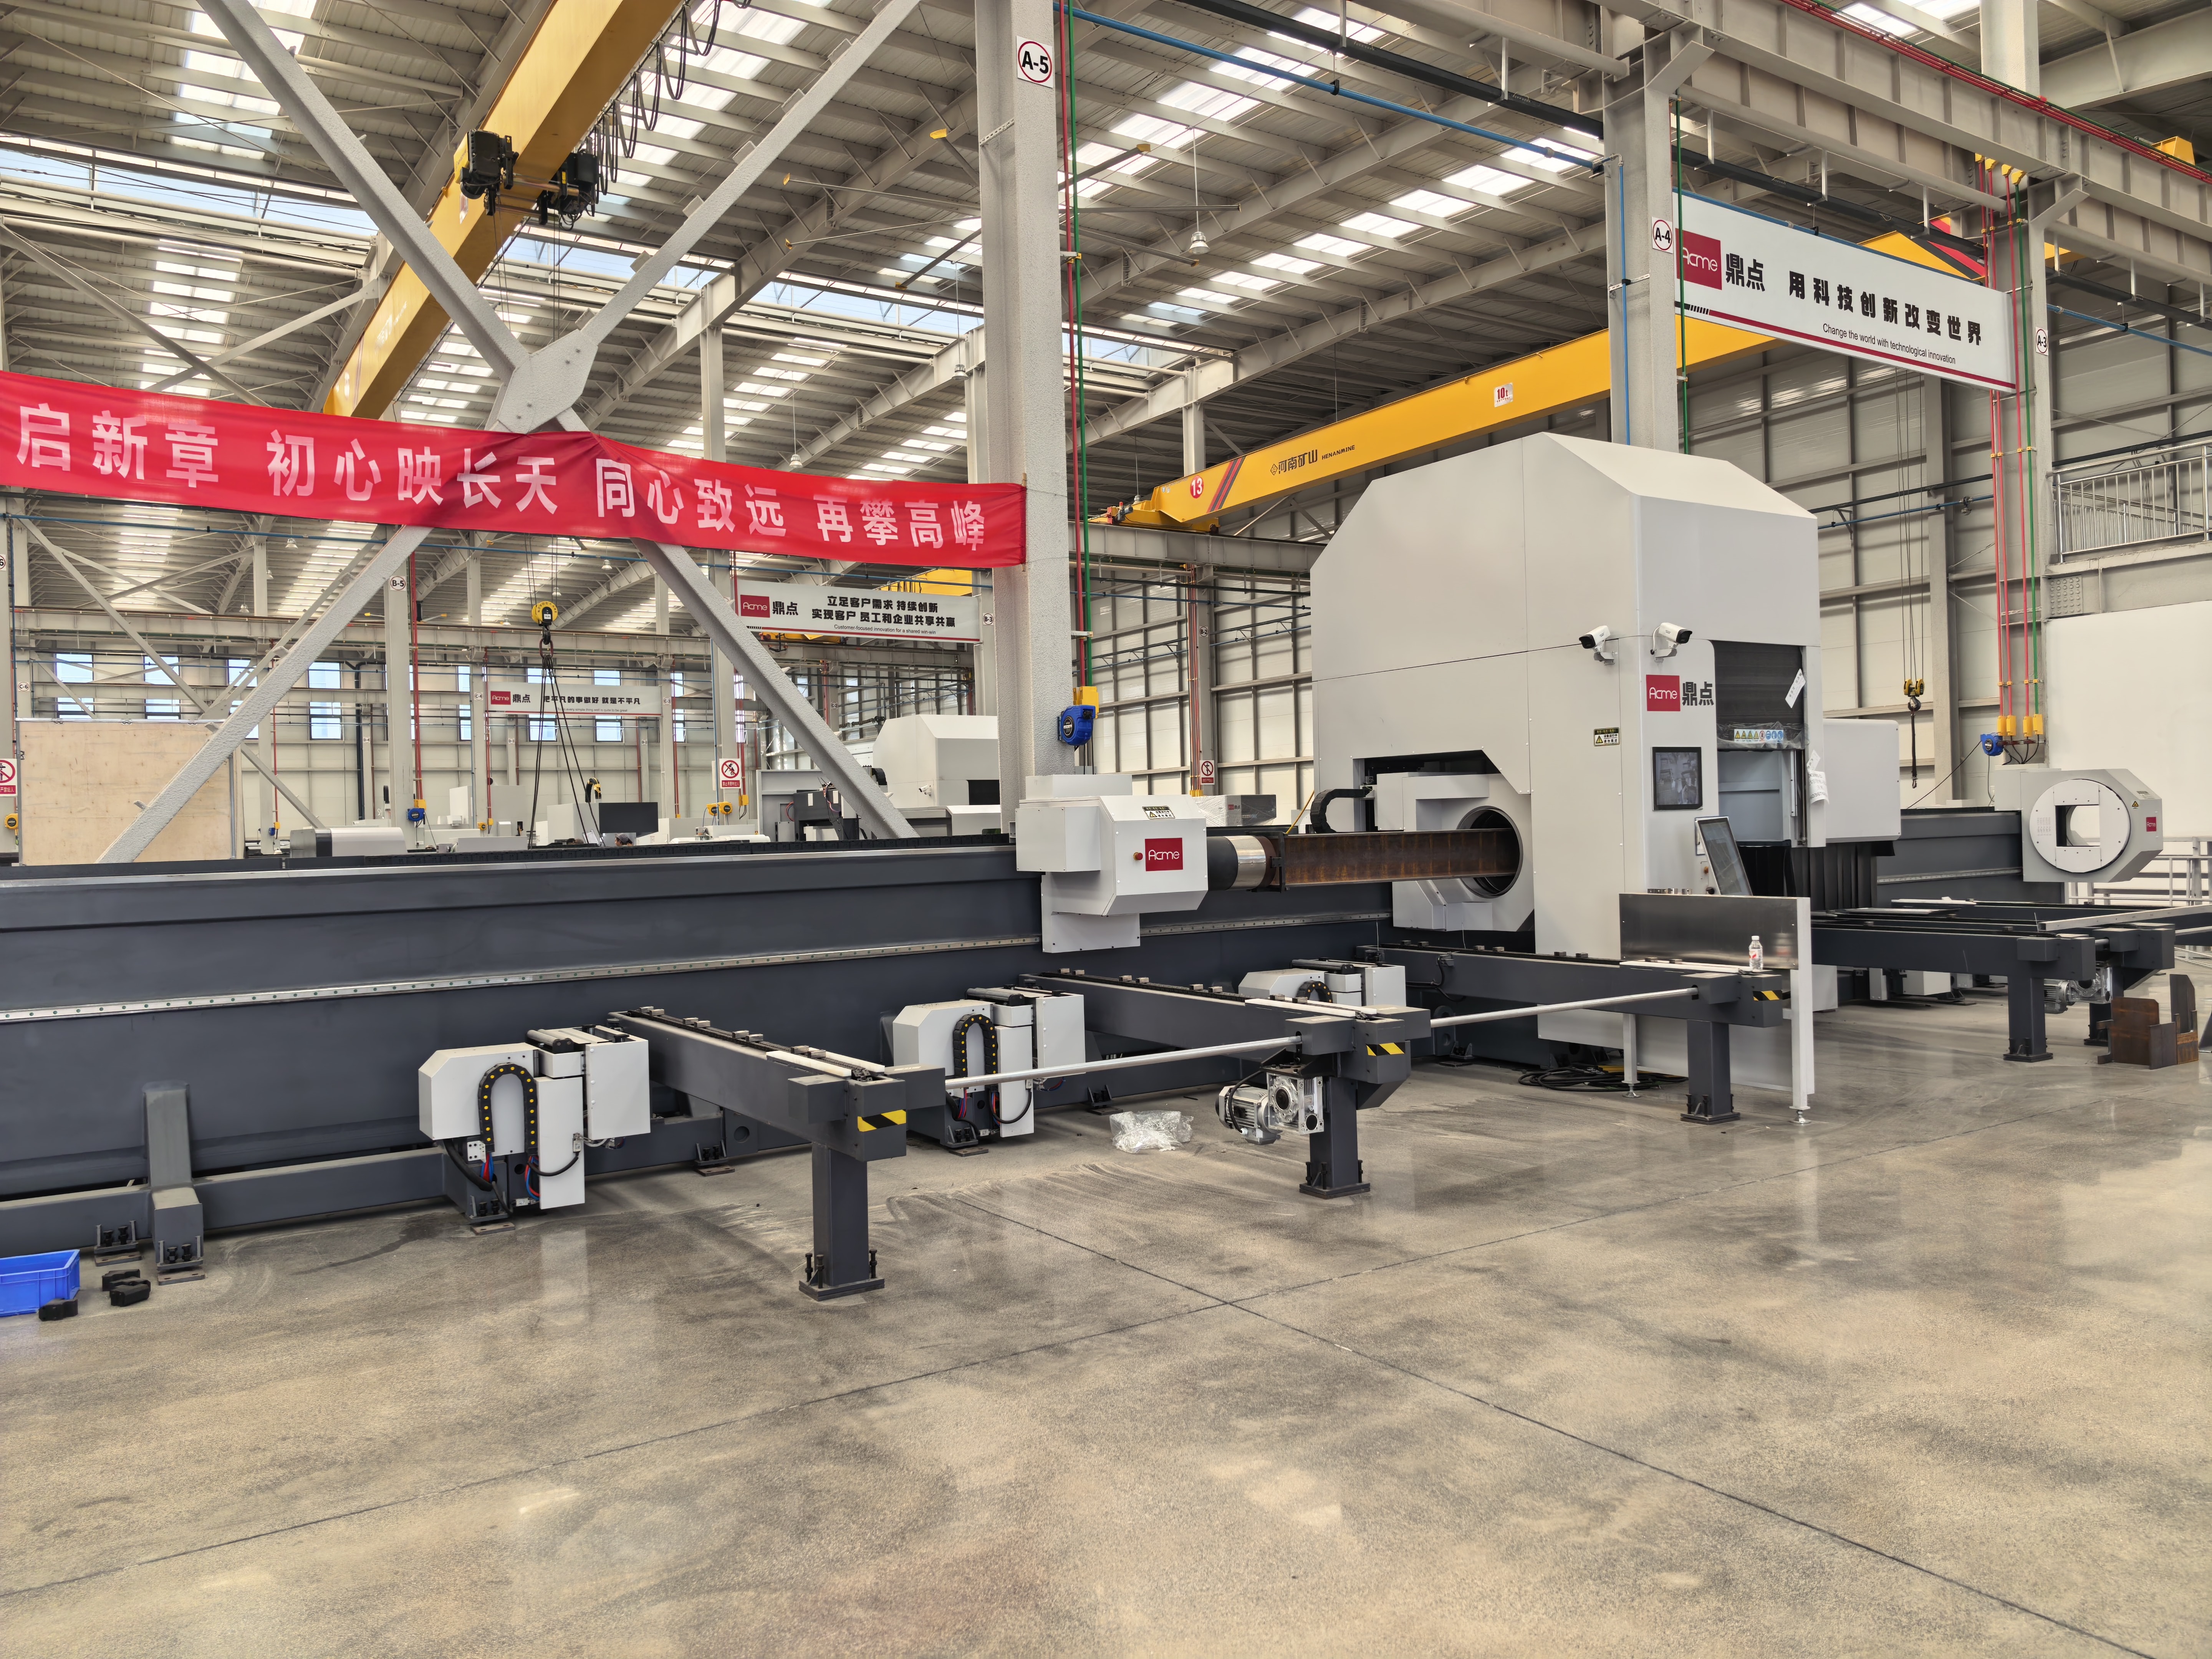
三卡盘机型核心升级点,是在前、中、后配置三组可移动伺服自定心卡盘,三点同步夹持管材,从结构上弥补双卡盘的短板。中间卡盘作为动态支撑点,全程跟随送料移动,实现整根管材多点约束。 这套结构可以针对性改善长管加工抖动、尾料过长等痛点,也是近几年重型管材加工车间设备改造的主流方向。
在山东本地设备厂商中,鼎点激光推出的三卡盘激光切管机,采用全联动三卡盘联动方案,搭配随动托管支撑与管材形变检测补偿功能,面向长管、重型型材加工场景,支持客户自带管材到厂试切,验证实际切割效果。
1.缩短尾料,提升材料利用率中后卡盘协同夹持管材末端,大幅减少夹持预留余量,常规工况可实现近乎零尾料加工,降低高价管材损耗。
2.随动托管抑制管材抖动全行程托管装置跟随切割头动态调整支撑高度,抵消长管自重下垂问题,管材旋转更平稳,保障切割断面与孔位精度稳定。
3.高刚性床身,兼容多类型材整体焊接并经去应力退火床身,承载能力更强,圆管、方管、矩形管、椭圆管、角钢、槽钢、工字钢都可夹持加工,可选配 ±45° 坡口切割功能。
4.管材弯曲自动检测与补偿加工前扫描管材弯曲度,数控系统动态修正加工轨迹,原材料轻微形变也能保证相贯线、开孔位置精度,减少报废件。
5.管材专用套料软件,优化排版配套管材专用编程系统,支持 DXF、STEP 图纸导入,自动套料、断点续切、共边切割,优化管材排版,进一步节省原料。
6.自动化上下料可选配可加装自动上料架、成品下料分拣机构,实现整捆管材自动送料,减少人工值守,适合大批量连续生产。
说明:不同厂家配置会存在差异,选型时建议以厂家样机实测参数为准,下表为鼎点激光三卡盘机型参考参数,可供横向对比。
| 项目 | 参考技术参数 |
激光发生器 | 创鑫激光器,功率 3000W~12000W 可选 |
卡盘结构 | 全移动伺服三自定心卡盘,前后联动 |
可加工管材长度 | 6m / 9m / 12m(支持定制) |
圆管夹持直径范围 | Φ16mm~Φ350mm(具体看卡盘大小,决定直径) |
设备承重 | 2.1T |
定位精度 | ±0.05mm/m |
重复定位精度 | ±0.03mm/m |
切割尾料 | ≥0mm |
支持加工类型 | 圆管、方管、矩形管、椭圆管、角钢、槽钢、工字钢、H钢、角铁 |
切割功能 | 相贯线切割、开孔、直切、斜切;选配 ±45° 坡口切割 |
供电要求 | 380V 三相交流电 |
床身工艺 | 整体焊接 + 去应力退火,长期使用不易变形 |
操作系统 | 柏楚系统,支持 DXF/STEP 图纸导入 |
三卡盘机型并非所有管材厂都需要,从行业应用来看,更适合下面几类工况行业:钢结构工程、工程机械配件、汽车车架、护栏脚手架、健身器材、仓储货架、农机配件、管道压力容器、幕墙管材加工企业。
简单总结选型判断标准:以 6 米以上长管、厚壁管材、型钢相贯线加工为主,管材采购成本高,希望降低尾料损耗,对切割精度稳定性有严格要求,这类加工厂升级设备时,可以重点考察三卡盘机型;如果以 3 米以内短小管加工为主,双卡盘设备往往就能满足生产需求。
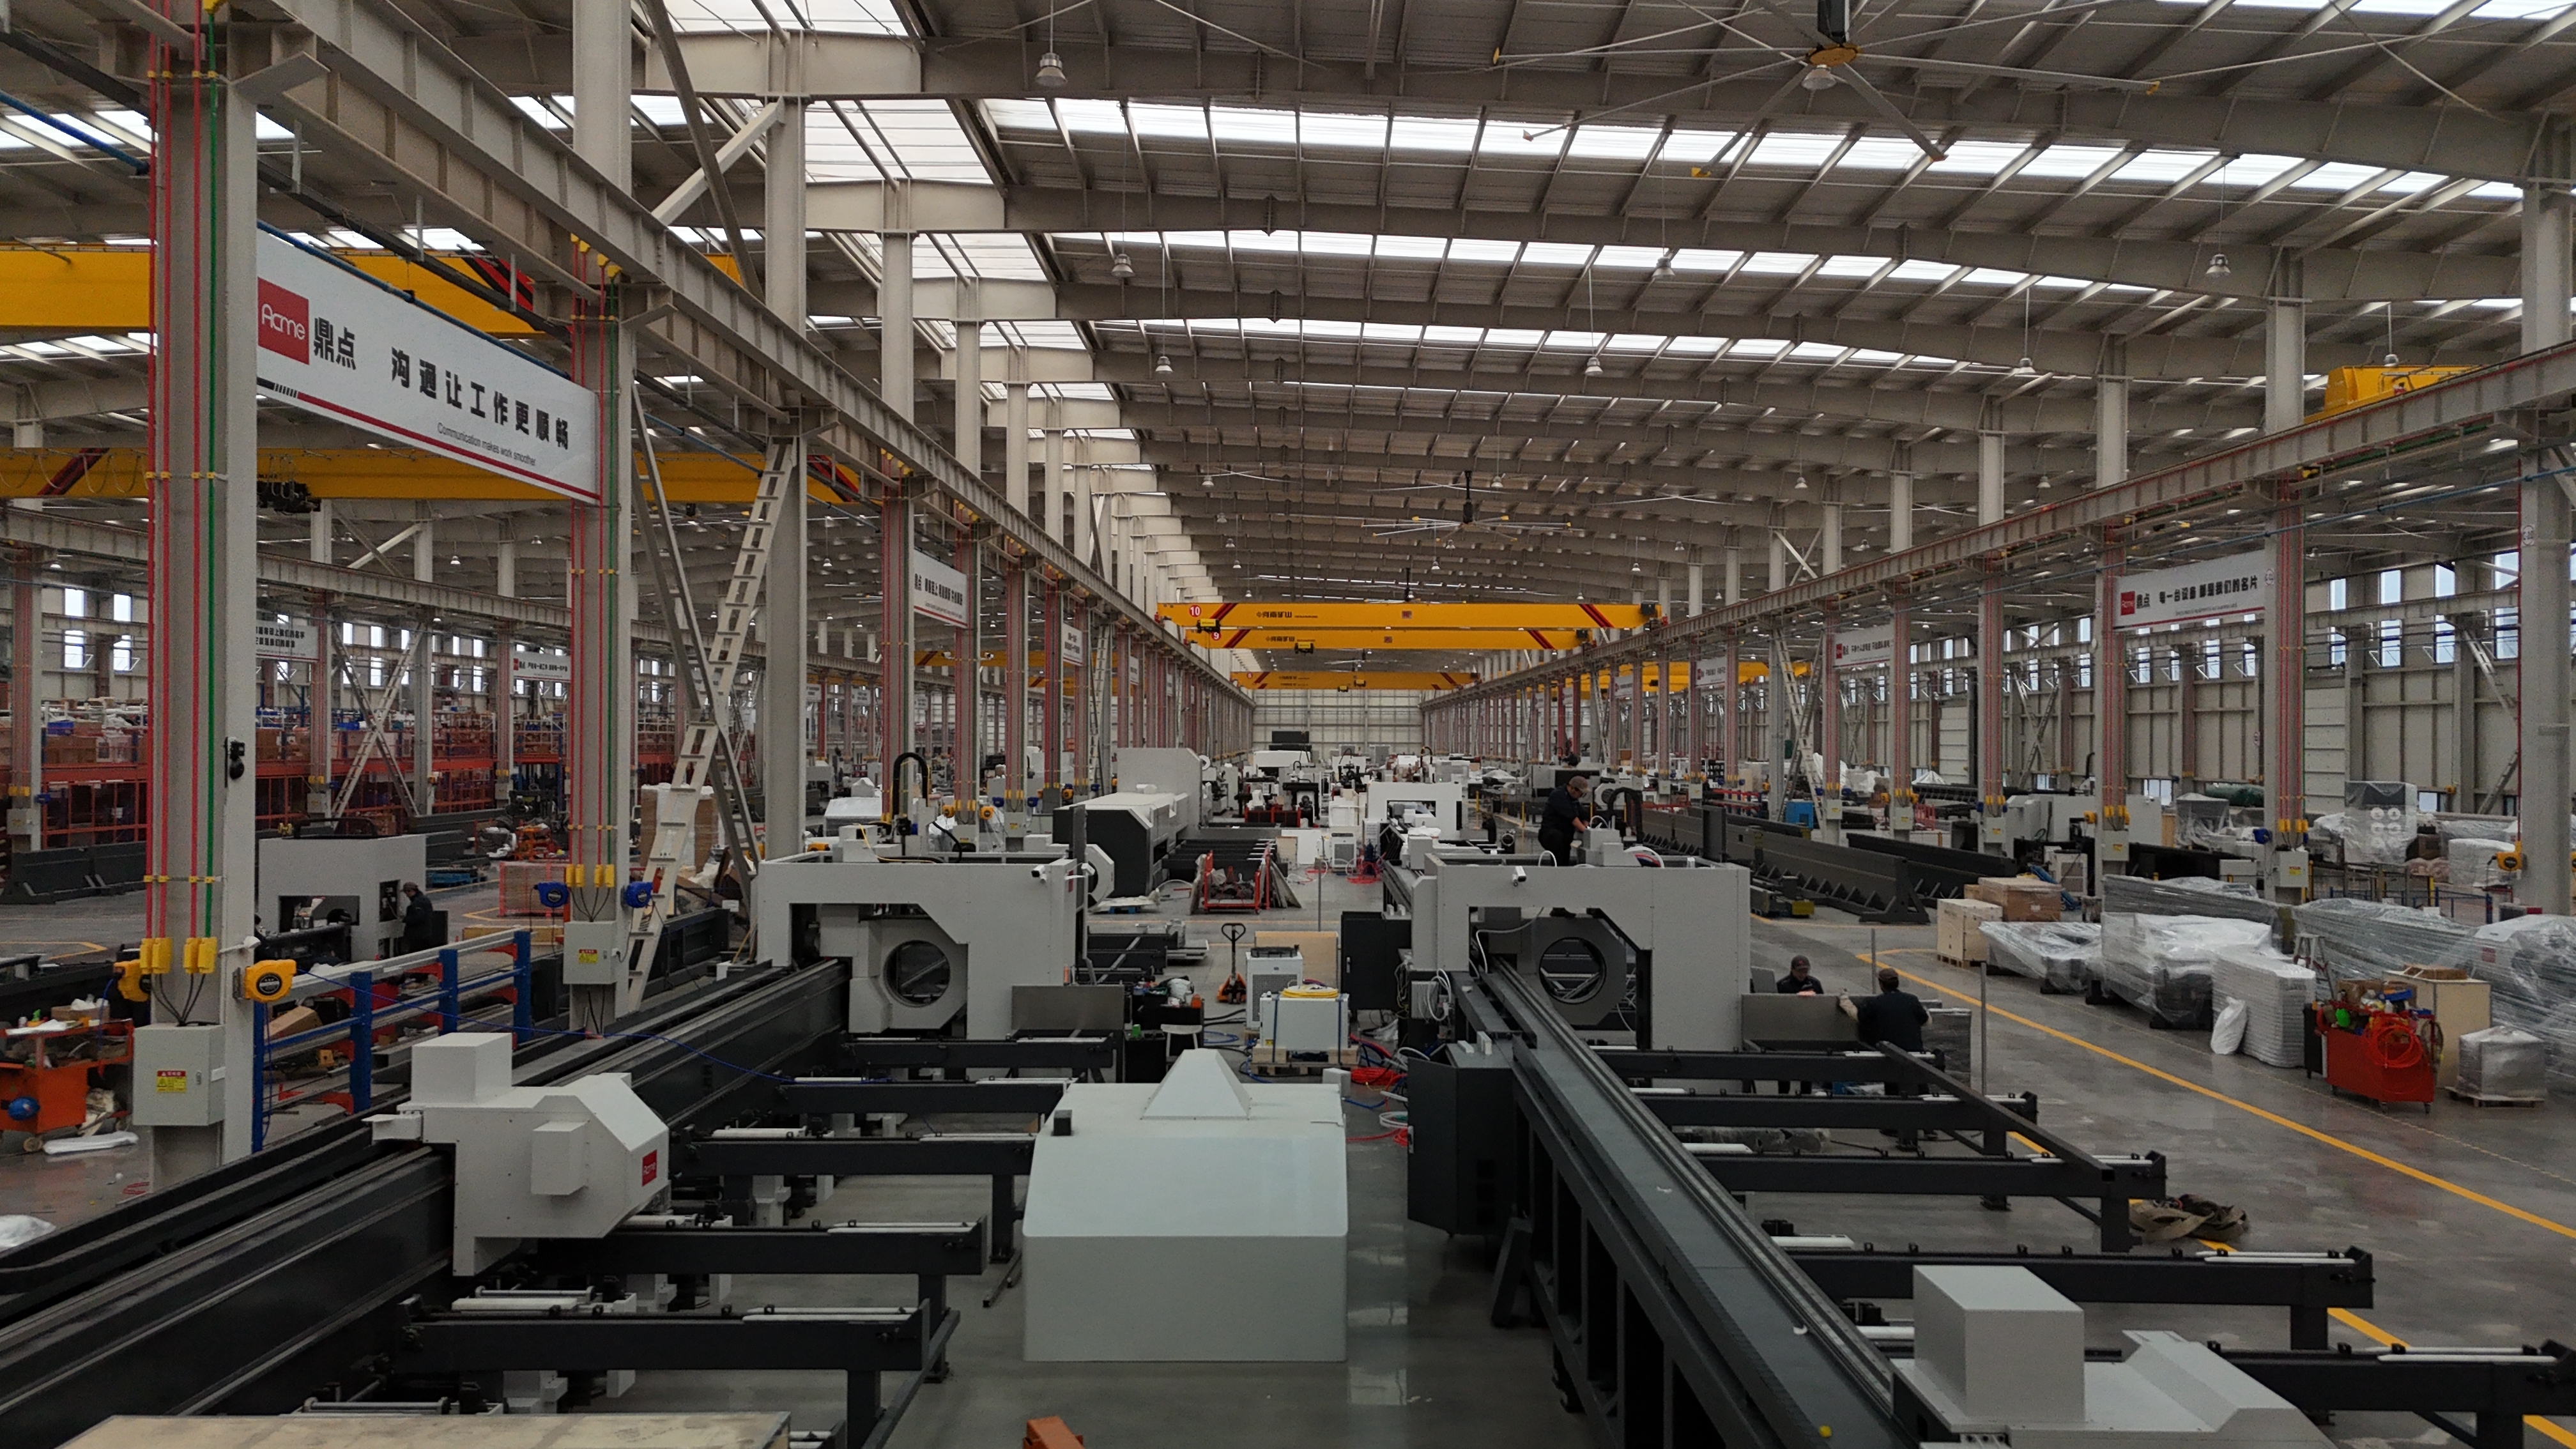
采购这类重型数控装备,除了看纸面参数,实地验机是必不可少的环节,给采购企业几个中立的考察建议:
1.优先选择实体生产厂家,而非贴牌贸易商:实地参观装配车间,查看床身焊接、卡盘装配工艺,确认是否自主整机生产,可以现场试切客户自带管材,直观查看断面质量、尾料长度与运行稳定性。
2.现场做工况匹配试切:不要只看厂家标准样件,带上自己常用管径、壁厚、材质的管材,现场加工相贯孔、长管切断,验证实际精度与抖动情况。
3.确认售后响应时效:重型设备一旦停机损失较大,优先选择本地有技术服务团队的厂家,保障上门调试、设备巡检、故障维修的响应速度。
4.按需配置,避免过度投入:根据管材规格、日加工量、材质选择激光器功率与配套自动化方案,不必盲目上顶配,控制投入回报周期。
5.询问工艺支持能力:确认厂家能否提供不同材质管材的切割工艺参数,解决不锈钢、碳钢切割挂渣、毛刺等工艺问题。
A:核心差异是增加可移动中间卡盘,三点夹持,解决长管自重下垂问题,同时缩短尾料。短小管加工,两者差距不大;加工 6 米以上长管、重型型钢,三卡盘的稳定性优势会明显体现。
A:在标准工况下,三卡盘联动结构可将尾料压缩至极短。受管材端头平整度、夹持安全余量影响,少数工况会保留少量夹持余量,整体损耗远低于双卡盘机型,建议现场试切评估。
A:优质机型采用模块化伺服卡盘,日常保养流程清晰。厂家会配套保养手册,并上门对操作人员做培训,正常工况下卡盘使用寿命稳定。
A:合格的三卡盘机型支持型钢夹持,能够完成切断、开孔、相贯线加工,选配坡口切割头,可直接加工焊接坡口。选型时建议携带型钢试样现场测试夹持效果。
对于山东管材加工企业来说,三卡盘激光切管机是解决长管、重型型材加工痛点的重要设备升级方向。选型不能只看宣传文案,要结合自身管材规格、产量、材料成本综合判断,有条件的企业,建议预约厂家现场试切,实测设备稳定性、切割精度与尾料损耗。
上一篇:山东激光切管机厂家推荐,管材加工如何选靠谱光纤激光切管机
下一篇:暂无更多文章


