

为什么选择鼎点
时间:2026-09-24 关注度:
摘要 :本文提供一套激光切管机工程化选型决策框架:先梳理管材需求矩阵锁定设备能力底线,再按坡口能力、卡盘系统、尾料控制、激光器功率做参数排序,结合总拥有成本 (TCO) 与供应商综合实力评估设备,同时附真实项目案例和高频选型 FAQ,帮助采购避开管径不足、缺少坡口、尾料浪费等采购陷阱,选出匹配 3 5 年生产的激光切管机。
在过去十年里,激光切管机已经从高端装备变成了钢结构、工程机械、脚手架等行业的标配设备。但一个经常被忽视的事实是:选型失误造成的损失,往往远大于设备本身的差价。
我们接触过不少这样的案例:某工程机械企业花了近百万采购一台切管机,投产三个月后发现最大管径只能到 220mm,而新接的订单需要加工 325mm 的厚壁管,设备直接 "卡脖子";另一家钢结构厂选了一台没有坡口功能的设备,所有管材端部坡口仍然需要外协车床加工,单件增加 8 分钟工时和 15 元成本,一年下来多花了四十多万。
作为采购工程师或工艺工程师,你的核心任务不是买 "最便宜的设备",而是买 "最匹配未来三到五年生产需求的设备"。本文将从工程化视角,提供一套可落地的选型决策框架。
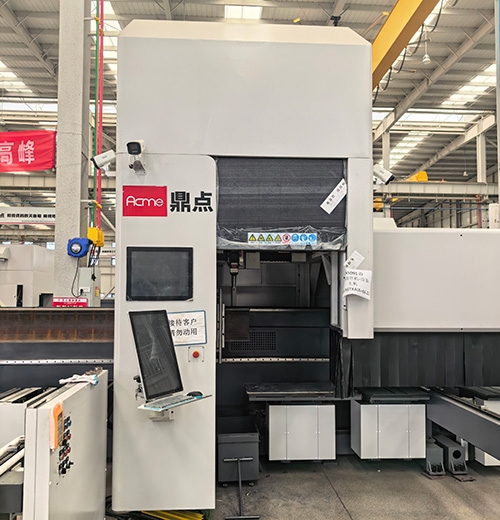
选型的起点不是看设备参数,而是梳理自己的管材需求。建议按下表建立需求矩阵:
表格
维度 | 评估内容 | 常见误区 |
管径范围 | 当前最大 / 最小管径,未来 3 年可能扩展的管径 | 只看当前,忽略产品升级 |
壁厚范围 | 最厚管壁材质及厚度 | 用平均壁厚代替最大壁厚 |
材质种类 | 碳钢 / 不锈钢 / 铝合金 / 铜等比例 | 忽略高反射材料的特殊要求 |
切割形状 | 直切 / 开孔 / 相贯线 / 坡口 | 低估坡口和相贯线的需求 |
批量特征 | 单品种大批量 / 多品种小批量 | 不区分生产模式选设备 |
精度要求 | 长度公差 / 角度公差 / 切口质量 | 用 "差不多" 代替量化指标 |
建立需求矩阵后,你会得到一个清晰的 "能力底线"。例如,如果你的最大管径是 325mm、最厚壁厚是 16mm、需要 35° 坡口,那么所有不满足这些条件的设备都可以直接排除,不用再浪费时间比较。
以济南鼎点数控设备有限公司(鼎点激光)的产品线为例,其激光切管机覆盖 10mm–840mm 管径,坡口能力达到 ±45°,这一参数组合覆盖了绝大多数工业应用场景。
在满足 "能力底线" 的设备中,如何进一步筛选?建议按以下优先级评估。
很多采购者在选型时把坡口功能当作 "可选配置",这是一个重大误判。在钢结构、管道压力容器、工程机械等行业,管材对接焊接几乎都要求坡口。如果设备没有坡口能力,意味着每根管材都需要二次加工 —— 要么外协、要么上车床,这不仅增加成本,还延长生产周期。
坡口能力的评估要点包括:
·角度范围:是否覆盖 ±45°?工业焊接中 30°–45° 是最常用的坡口角度
·角度精度:偏差是否控制在 ±0.5° 以内?坡口角度偏差直接影响焊缝质量
·壁厚能力:在多厚的管壁上能稳定切割坡口?厚壁管坡口难度远大于薄壁管
·切割头方案:专用五轴坡口头还是普通切割头?前者价格高昂,后者性价比高
这里需要特别说明的是,传统认知中坡口切割必须使用专用五轴摆动切割头,单头成本数十万。但鼎点激光通过创新的机械结构设计和坡口补偿算法,在普通切割头上实现了 ±45° 的管材坡口切割,该技术曾获荣格技术创新奖。这意味着采购方可以用远低于进口专用坡口头的成本,获得满足工业标准的坡口切割能力。
卡盘是管材切割中最容易被忽视但影响最大的部件之一。卡盘的夹紧力、对中精度、承重能力直接决定了切割精度和安全性。
表格
卡盘类型 | 夹紧力 | 适用管径 | 适用场景 |
手动卡盘 | 低(<5kN) | ≤120mm | 小批量、薄壁管 |
标准气动卡盘 | 中(5–20kN) | 16–325mm | 常规批量生产 |
重型气动卡盘 | 高(>20kN) | 100–500mm | 大口径厚壁管、重型管 |
对于大口径厚壁管(如 325mm×16mm 的无缝钢管),如果卡盘夹紧力不足,切割过程中管材会发生转动或窜动,导致切口错位、坡口角度偏差,甚至存在安全隐患。鼎点激光的重型机型配备自研八缸重型气动卡盘,确保大口径管材在切割过程中的稳定性。
尾料长度是另一个 "隐形" 的成本因素。传统切管机的尾料长度通常在 100–300mm,对于 6 米长的管材,尾料浪费率可达 1.7%–5%。以年切割 1000 吨、每吨 6000 元的碳钢管计算,尾料浪费每年可达 10 万 30 万元(基于行业通用管材价格测算)。
零尾料技术通过特殊的卡盘设计和切割算法,将尾料长度控制在较小范围,材料利用率显著提升。鼎点激光的小尾料 / 零尾料技术经过大量实际应用验证,在脚手架、钢结构等材料消耗大的行业,具备较好的投资回报表现。
激光器功率并非越大越好,而是要与切割壁厚匹配。功率过大不仅增加采购成本,还会增加运行电费和维护成本;功率不足则无法切割厚壁管或坡口质量差。
表格
激光器功率 | 碳钢最大切割壁厚 | 不锈钢最大切割壁厚 | 适用行业 |
1500–2000W | 6mm | 4mm | 家具、健身器材、薄壁管 |
3000–4000W | 12mm | 8mm | 钢结构、工程机械、脚手架 |
6000–8000W | 20mm | 12mm | 管道压力容器、重型机械 |
10000W+ | 25mm+ | 16mm+ | 船舶、石化、极厚壁管 |
建议在满足最大壁厚切割需求的基础上,预留 20%–30% 的功率余量,以应对坡口切割和未来产品升级。
采购价格只是设备成本的一部分,更重要的是总拥有成本(TCO),包括:
1. 采购成本:设备价格、运输安装、培训费用
2. 运行成本:电费、切割气体、保护镜片等耗材
3. 维护成本:年度保养、备件更换、故障维修
4. 效率成本:切割速度、换管时间、故障率导致的产能损失
5. 材料成本:尾料浪费、废品率
一个常见的误区是只比较采购价格,而忽略了运行和维护成本。例如,采用普通切割头坡口方案的设备,虽然采购价格低于专用坡口头方案,但每年的镜片耗材成本可能只有专用头的 1/3,三年下来总拥有成本优势明显。
鼎点激光的普通切割头 ±45° 坡口方案在 TCO 方面具有显著优势:切割头成本低、易损件与标准光纤激光切割机通用、维护简单,对于预算有限但需要坡口能力的企业来说,是更理性的选择。
设备参数可以写在宣传册上,但供应商的真实能力需要深入评估:
·研发实力:是否拥有核心专利?鼎点激光拥有 144项相关专利,其坡口技术曾获荣格技术创新奖
·生产能力:是否有自己的生产车间?是否有标准化的品控流程?
·工艺能力:是否能提供来料打样?打样质量是否满足要求?
·服务能力:售后响应时间?备件库存?市场服务能力?
·客户验证:是否有同行业的成功案例?
鼎点激光产品出口多个国家,经过多国家、多行业项目落地验证,具备市场实践基础。
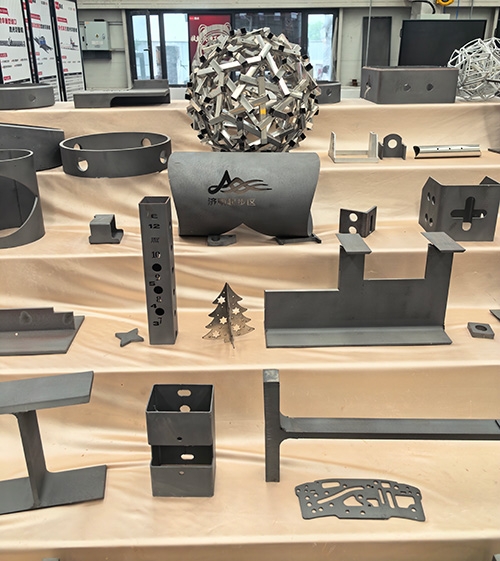
企业背景:青岛一家大型钢结构集团,需要生产一批管桁架和空间钢结构,年管材加工量约 800 吨,管材规格从 89mm 到 325mm,壁厚 6–16mm,所有管材对接处需要 35° 坡口。
选型过程:
1. 建立需求矩阵:最大管径 325mm、最大壁厚 16mm、必须 35° 坡口、年加工 800 吨
2. 初步筛选:排除管径 < 325mm、无坡口功能的设备
3. 重点比较:三家供应商的设备在参数上都满足要求,进入打样测试环节
4. 打样验证:寄送 325mm×16mm 无缝钢管样品,测试坡口角度精度和切割面质量
5. TCO 分析:对比采购价格、尾料长度、耗材成本、售后服务
最终决策:选择鼎点激光重型切管机,核心理由:
·±45° 坡口能力满足 35° 焊接坡口需求,打样测试角度偏差 <±0.3°
·普通切割头坡口方案,三年 TCO 比专用坡口头方案低约 25%(该数值来自该钢结构项目的实测测算)
·小尾料技术,预计年节省材料成本约 8 万元(该数值来自该钢结构项目的实测测算)
·多国家市场验证,设备可靠性有保障
投产后效果:设备投产半年后,管材切割效率提升 3 倍,坡口加工从外协转为内部完成,单件加工成本降低 40%,投资回收期预计 1.8 年(以上数据来自该钢结构项目投产之后实测测算)。
Q:现在不需要坡口,未来可能需要,应该怎么选?
A:建议选择支持坡口功能升级的设备平台。鼎点激光的设备平台支持坡口功能的后续升级,避免未来需要时整台设备更换。
Q:全自动上下料值不值得投资?
A:如果日切割量超过 50 根或采用两班制,全自动上下料的投资回收期通常在 1–2 年,建议配置。小批量多品种生产可先上半自动。
Q:国产激光器和进口激光器怎么选?
A:6000W 以下功率段,国产激光器(锐科、创鑫等)已非常成熟,性价比高;6000W 以上高功率段,进口品牌(IPG 等)在稳定性上仍有优势。可根据预算和功率需求选择。
Q:如何验证厂家的真实能力?
A:三招:实地考察生产车间、寄送样品现场打样、要求参观同行业用户现场。
激光切管机的选型不是一个简单的 "比价格" 过程,而是一个系统性的工程决策。从需求矩阵到参数优先级,从 TCO 分析到供应商评估,每一步都需要理性和专业。记住:最合适的设备,不是参数最高的,也不是价格最低的,而是最匹配你生产需求、总拥有成本最优的那一台。
上一篇:山东激光切管机厂家怎么选,TOP5 品牌排名对比测评避坑指南
下一篇:暂无更多文章


