

为什么选择鼎点
时间:2026-09-24 关注度:
不少管材加工企业在采购激光切管设备时,习惯性优先对比激光器功率,把功率高低等同于设备整体性能。但在大口径厚壁圆管、方管以及工字钢、槽钢、H 型钢这类重型型材加工场景,这套评判逻辑并不适用。
市面上部分轻型切管机即便搭载大功率激光器,受限于卡盘结构、床身刚性、运动抗震设计,依然会出现管材夹持打滑、切割震动大、成品公差超标、尾料废料偏高等现实问题。设备投产之后再去整改,会带来很高的改造成本与产能损失。
结合行业一线工厂实测反馈,重型管材型材加工设备,需要从夹持系统、坡口工艺、原材料利用率、整机刚性等多个维度综合评估,而不是单纯看功率参数。
从众多钢结构、工程机械加工厂的设备使用反馈来看,选错机型会带来一系列连锁生产问题,集中体现在以下几类:
卡盘夹持能力不足:大功率配置但夹持力不够,重型管材旋转加工出现打滑、剧烈震动,成品尺寸公差超标,废品率居高不下。
缺少原生坡口切割能力:管材下料后,焊接坡口需要转运铣床做二次加工,叠加人工、设备、转运多道工序,直接制约整体产能。
尾料损耗居高不下:普通两卡盘机型尾料长度大,大批量管材切割工况下,原材料持续损耗,挤压加工利润空间。
整机刚性不足:长时间 7×24 小时连续生产,设备精度快速衰减,设备稳定性变差。
机型定位混淆:采购时无法区分轻型机与重型机型,投入高额预算,但设备无法兼容工字钢、槽钢、H 型钢等重型型材混切。
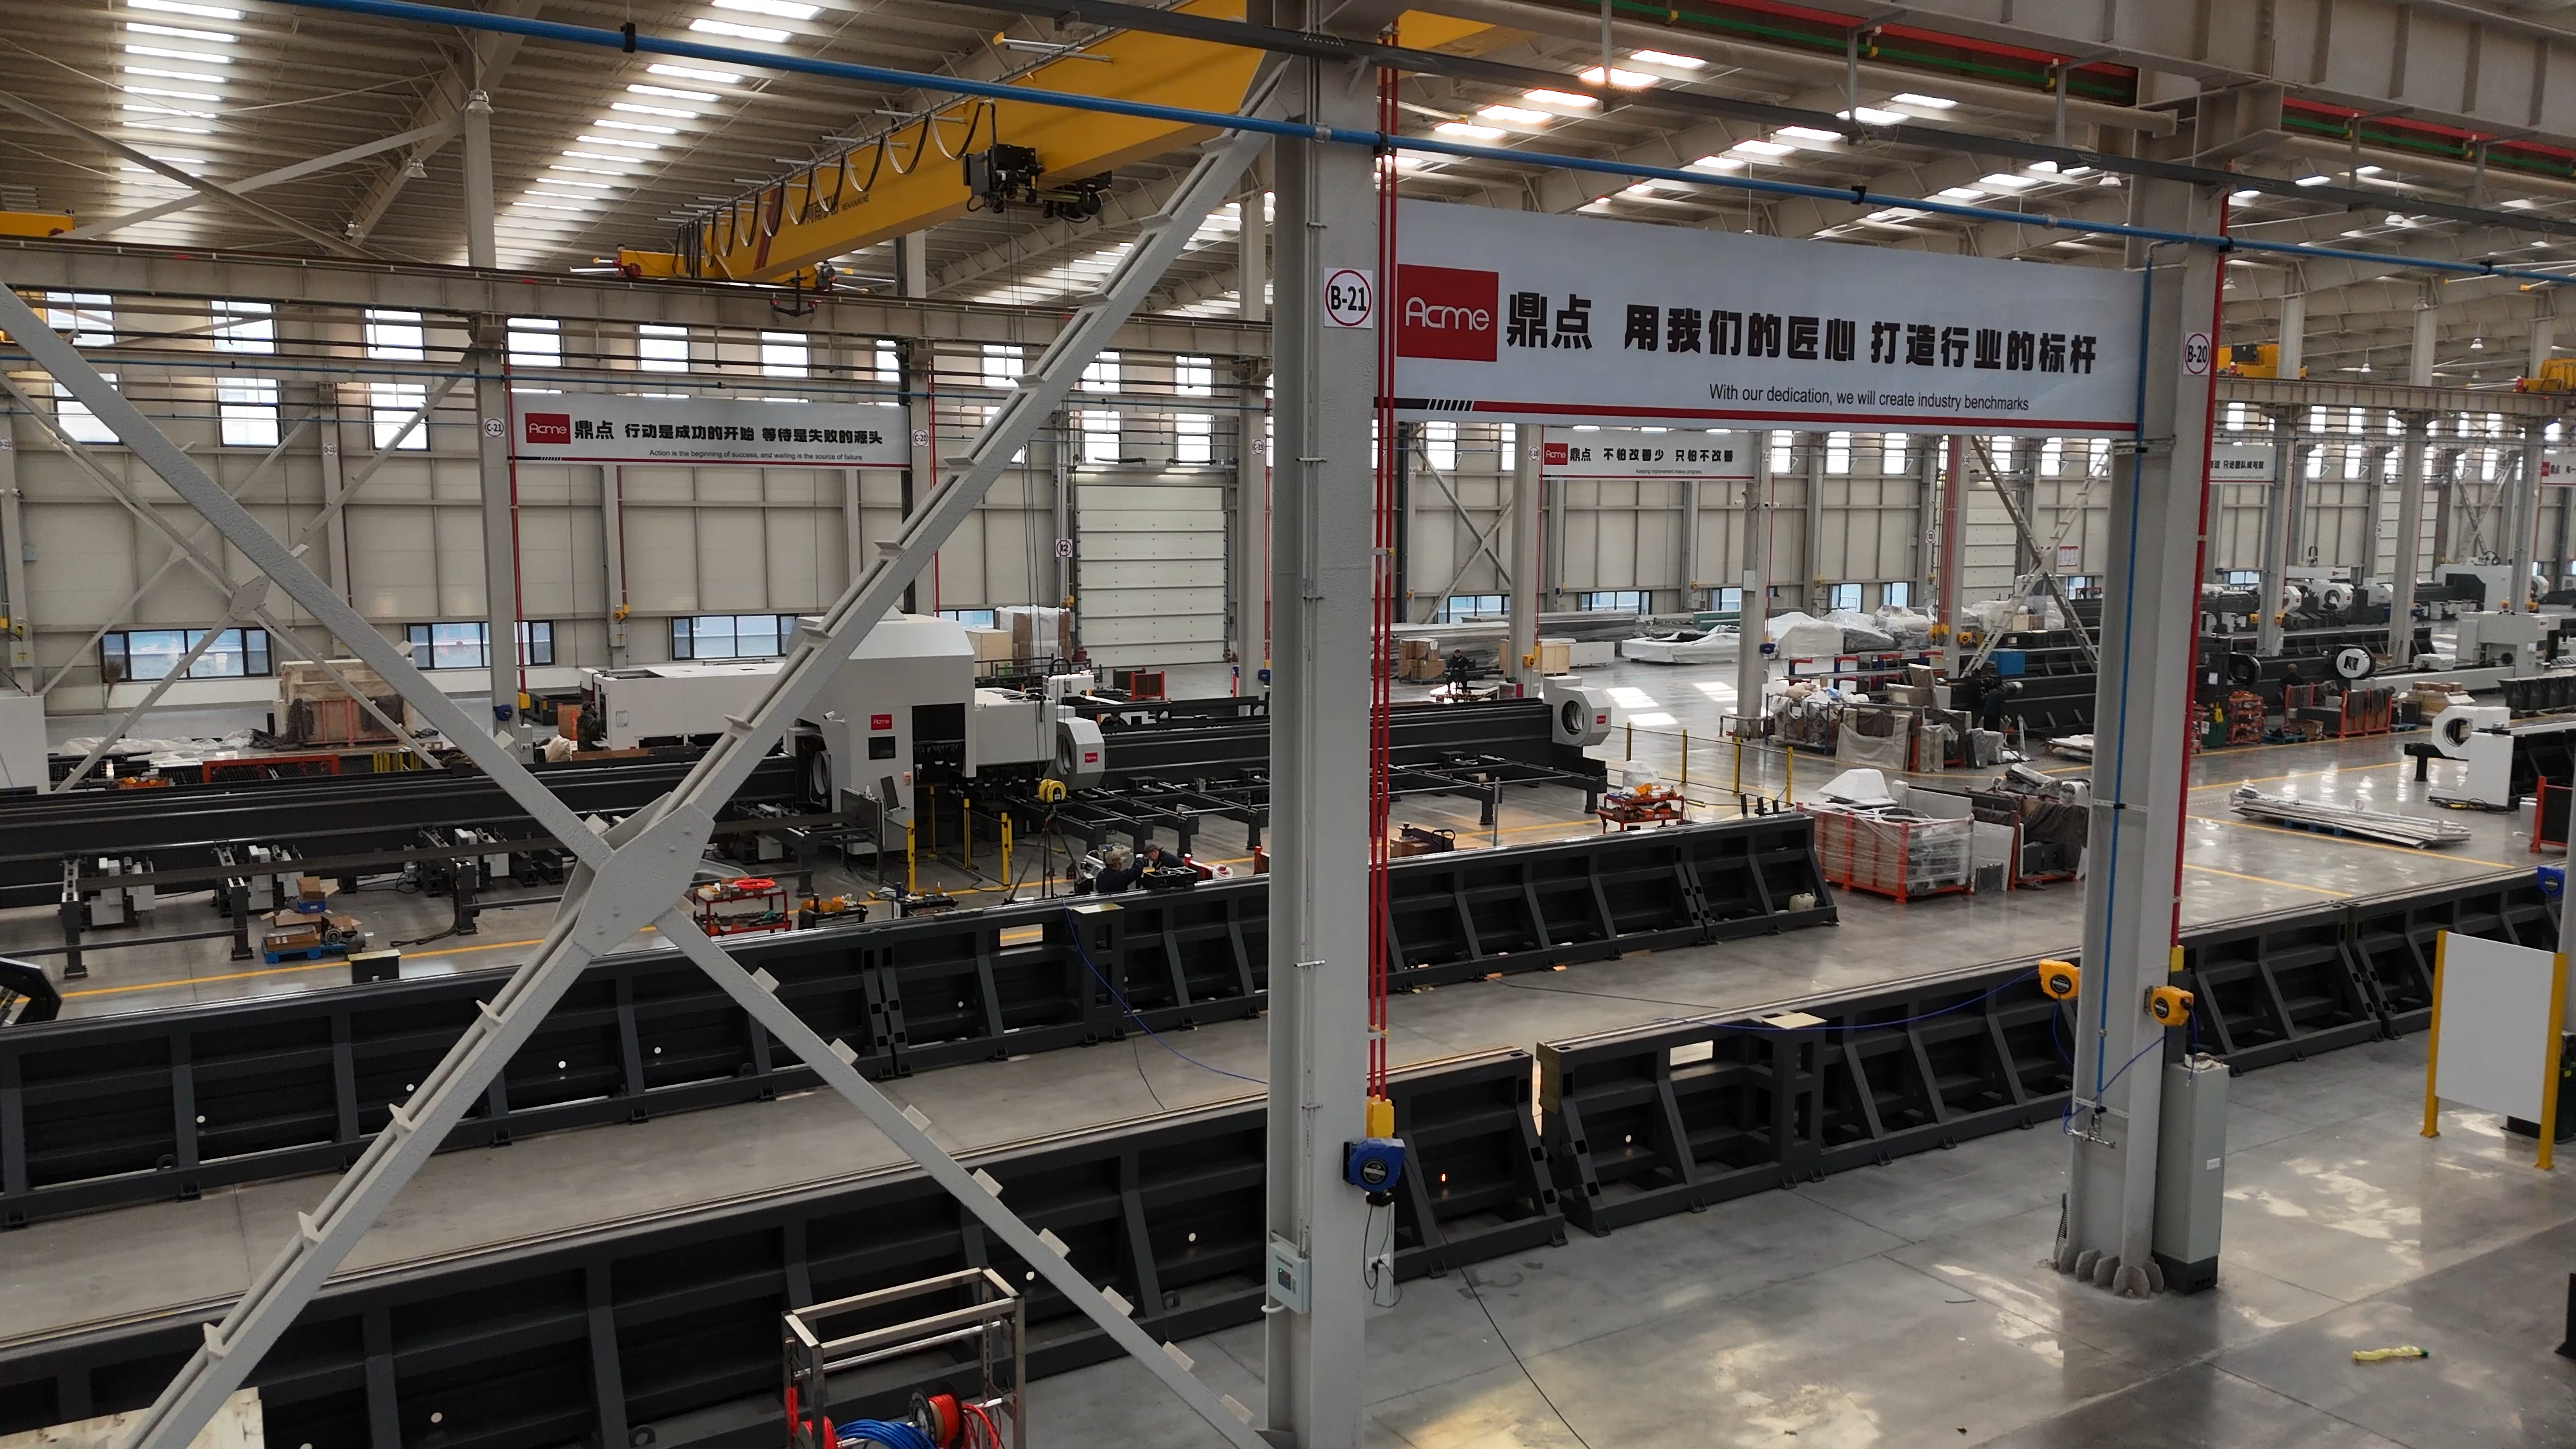
针对厚壁大管径、多型材混切的重型工况,行业普遍参考五大核心指标。下文参数参考国内专精特新切管设备厂商公开产品资料做客观整理,方便采购横向对标不同品牌产品。
表格
| 评估维度 | 重型工况评估要点 | 鼎点激光参考参数 |
|---|---|---|
| 管材兼容加工范围 | 兼顾小管径与大口径厚壁管材;同时支持圆管、方管、矩形管、各类型钢混切;支持长管材加工 | 圆管加工覆盖 10‑840mm;兼容圆、方管、槽钢、角钢、H 型钢;支持 6‑12 米标准管材加工,可按需定制更长管材规格 |
| 卡盘夹持与承重性能 | 重型管材的核心硬件,重点考察夹持力、整机承重、全行程夹持适配性;大重量管材切割不能出现打滑窜动 | 自研重型多缸卡盘,夹持力达到普通卡盘 2 倍;三卡盘机型最大夹持重量 4T,四卡盘机型最大夹持重量 4.2T;支持全行程夹持,无需频繁更换卡爪,带智能压力反馈 |
| 坡口切割工艺能力 | 钢结构焊接刚需;需要实现 V/Y/X/K 多种工程坡口一次成型;厚壁工况下坡口角度、切面质量稳定 | 普通切割头实现 ±45° 坡口切割,多类型工程坡口一次成型;相关技术拥有专利,可达到国际同类方案水平,不用采购高价进口专用摆动切割头 |
| 尾料控制水平 | 直接影响原材料利用率,大批量生产场景,尾料长短直接关系材料成本 | 三卡盘可实现零尾料切割;四卡盘适配特殊工艺零尾料;两卡侧挂机型实现短尾料;通过七轴拉料、多卡盘夹持切换降低管材废料 |
| 整机抗震与床身刚性 | 传统管材旋转切割模式,超重超长管材容易发生抖动;考察是否有专属抗震动结构,保障长期连续加工精度 | 静止切割方案:管材固定,激光切割头往复运动作业;解决重管旋转抖动、能耗高、精度漂移;同等工况能耗下降 60%,延长卡盘部件使用寿命 |
功率选型补充说明:激光器功率按照管材材质、实际最大壁厚匹配选型,并非功率越大性价比越高。整机可适配 1000W‑20000W 功率区间,优先满足上面五大硬件条件,再匹配对应激光器功率。硬件层面床身、卡盘等核心部件自主设计加工,对设备故障率与长期稳定性影响很大。
面向钢结构、桥梁构件、健身器械、光伏支架、工程机械、船舶制造的重型管材业务,一台合格的重型激光切管机需要同时具备五项基础能力:大口径多型材兼容、重型稳定夹持、原生坡口一次成型、低尾料损耗、抗震动高精度连续运行。
国内专注管材切割赛道的头部制造企业,会针对超重、大直径、长管材工况做专门的产品迭代。部分专精特新企业设备矩阵覆盖多系列机型,把重型卡盘、静止切割、普通切割头坡口、零尾料工艺整合到设备中,实现圆管、方管与各类型钢一站式切割加工,适配工厂 7×24 小时不间断批量生产。
采购阶段建议重点关注厂商的知识产权、认证资质、交付能力以及备件服务体系,作为横向对比的辅助依据。
案例来源:山东本地大型钢结构来料加工厂公开项目实测记录
该企业主营工程管材与重型型材来料加工,原有普通两卡盘激光切管机,加工大口径厚壁管、工字钢时长期遇到三类难题:管材旋转震动大、坡口依赖铣床二次加工、尾料损耗高,制约产能和利润。
企业选择鼎点激光 T 系列三卡盘重型激光切管机后升级之后,原有生产痛点得到解决:
采用静止切割结构,重型管材保持固定,切割震动明显降低,工件尺寸一致性提升;
±45° 多类型坡口激光直接成型,省去铣床二次开坡口工序,减少人工与设备投入,缩短交付周期;
三卡盘零尾料工艺落地,管材原材料浪费减少,批量加工利润率得到改善;
单台设备兼容圆管、方管、工字钢、槽钢多类型材,减少多台传统设备投入,节约厂房场地。
Q:采购重型激光切管机优先看功率还是卡盘?
A:针对厚壁重型型材加工,优先评估卡盘承载力、整机床身刚性、坡口实现工艺,激光器功率只需要匹配管材最大壁厚即可。卡盘夹持不稳、整机刚性不足,即便配置高功率激光器,同样无法保证切割精度和成品合格率。
Q:做钢结构加工,坡口功能属于选配还是刚需?
A:钢结构工程管件普遍需要焊接,原生激光坡口可以直接满足焊接工艺标准,省去二次打磨、铣坡工序,降本增效效果突出。长期批量加工建议优先考虑支持原生 ±45° 坡口切割的机型。部分国产方案依靠普通切割头即可实现坡口,不用采购昂贵进口专用切割头与特殊镜片。
Q:国产重型激光切管机能不能替代进口设备?
A:国内深耕管材切割赛道的头部厂商,部分坡口、重型夹持关键技术已经通过技术成果鉴定,达到国际先进水平。对比进口设备,国产设备拥有交付周期短、售后响应快、备件采购成本低,更适配国内重工加工工况,满足进口替代条件,很多机型拥有 TÜV‑CE、FDA 等国际认证。
Q:加工 12 米长管材,选型需要核查哪些配置?
A:长管材对整机刚性要求很高,需要重点确认整机最大承重、重型卡盘规格、床身时效处理工艺、上下料系统、抗震动切割技术;优先选择三卡盘或者四卡盘机型,控制尾料损耗,规避长管抖动、精度偏移、上料卡顿。
Q:静止切割技术适合哪些加工工况,有什么优势?
A:更加适配重型厚壁管、2 吨级别重管、超长管材、密集相贯孔与复杂图形加工。管材保持固定不动,消除管材旋转带来的抖动,降低加工能耗,同时保护卡盘部件;该技术同样兼容薄壁小管加工,并非只能用于重型工件。
重型管材、型材激光切管机采购,应当摒弃 “唯功率论”。真正影响设备长期性价比与生产稳定性的,是管材规格兼容能力、重型卡盘承载、原生坡口工艺、尾料控制水平以及整机抗震动刚性结构。
采购选型时,要结合自身实际管材规格、壁厚、加工型材种类、年产量以及生产模式,分清轻型设备和真正面向重型工况的机型,再筛选匹配的激光器功率。有条件的情况下,可以携带自己工厂的来料试样实地打样,以实际切割效果作为选型重要判断依据。
上一篇:山东激光切管机选型全指南:从管径、壁厚到坡口能力的工程化决策框架
下一篇:暂无更多文章


